Wenn Mikrometer über die Passung entscheiden: Inline-Geometrieprüfung für sichere Montageprozesse
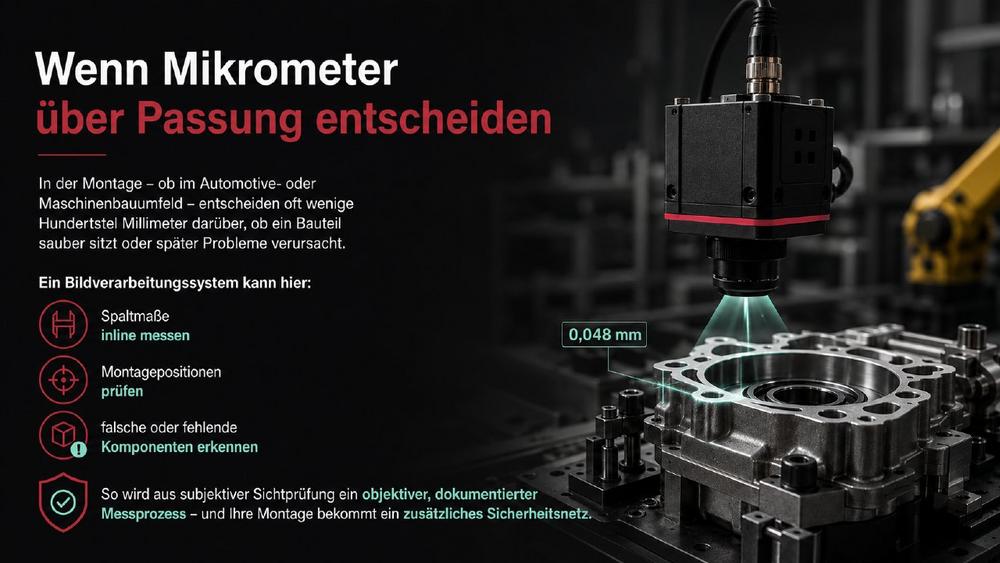
Automatische Bildverarbeitungssysteme ermöglichen es, solche Abweichungen direkt während des Montageprozesses zu erkennen. Spaltmaße, Positionen, Abstände und die Anwesenheit einzelner Komponenten lassen sich berührungslos prüfen und dokumentieren. Damit wird aus einer subjektiven Sichtkontrolle ein objektiver, reproduzierbarer Messprozess.
Kleine Abweichung, große Wirkung
Viele Baugruppen bestehen aus mehreren Einzelteilen, die exakt zueinander ausgerichtet und montiert werden müssen. Bereits geringe Abweichungen können dazu führen, dass Komponenten verkanten, nicht vollständig einrasten oder außerhalb der vorgesehenen Toleranzen sitzen.
Mögliche Folgen sind unter anderem:
Gerade bei hohen Stückzahlen ist es deshalb wichtig, geometrische Merkmale nicht nur stichprobenartig, sondern möglichst vollständig im laufenden Prozess zu kontrollieren.
Spaltmaße inline erfassen
Spaltmaße sind in zahlreichen Montageanwendungen ein wesentliches Qualitätsmerkmal. Sie zeigen beispielsweise, ob zwei Bauteile korrekt zueinander positioniert wurden, ob ein Gehäuse vollständig geschlossen ist oder ob ein Bauteil gleichmäßig in einer Aufnahme sitzt.
Ein Bildverarbeitungssystem kann definierte Kanten und Konturen erfassen und deren Abstand zueinander berechnen. Abhängig von der Anwendung lassen sich einzelne Messpunkte oder vollständige Spaltverläufe auswerten.
Dabei können unter anderem folgende Merkmale geprüft werden:
Die Ergebnisse werden mit hinterlegten Toleranzgrenzen verglichen. Liegt ein Messwert außerhalb des zulässigen Bereichs, kann das Bauteil automatisch gekennzeichnet, ausgeschleust oder einer Nachprüfung zugeführt werden.
Montagepositionen zuverlässig kontrollieren
Nicht nur die reine Anwesenheit eines Bauteils ist entscheidend. Eine Komponente kann vorhanden sein und dennoch falsch positioniert, verdreht oder nicht vollständig montiert sein.
Typische Prüfmerkmale sind beispielsweise:
Durch die automatische Positionsprüfung kann unmittelbar nach dem Montagevorgang kontrolliert werden, ob das Bauteil innerhalb der zulässigen Toleranzen liegt. Fehler werden dadurch erkannt, bevor die Baugruppe den nächsten Prozessschritt erreicht.
Fehlende oder falsche Komponenten erkennen
Neben geometrischen Abweichungen zählen unvollständige oder falsch bestückte Baugruppen zu den häufigen Fehlerquellen in Montageprozessen.
Ein Inspektionssystem kann prüfen, ob alle erforderlichen Komponenten vorhanden sind und ob die richtige Variante eingesetzt wurde. Dazu gehören beispielsweise:
Auch Merkmale wie Farbe, Form, Kontur, Beschriftung oder Lage können zur Unterscheidung verschiedener Bauteilvarianten herangezogen werden.
Damit lassen sich nicht nur fehlende Teile erkennen. Das System kann ebenso feststellen, ob eine falsche Komponente montiert oder ein Bauteil in der falschen Orientierung eingesetzt wurde.
Objektive Prüfung statt subjektiver Sichtkontrolle
Manuelle Sichtprüfungen sind in vielen Produktionsumgebungen weiterhin verbreitet. Sie können jedoch durch unterschiedliche Einschätzungen, Ermüdung, Zeitdruck oder ungünstige Sichtbedingungen beeinflusst werden.
Besonders bei kleinen geometrischen Abweichungen stößt die visuelle Beurteilung schnell an Grenzen. Ein Spalt kann für das menschliche Auge gleichmäßig erscheinen und dennoch außerhalb der festgelegten Toleranz liegen.
Ein automatisches Bildverarbeitungssystem bewertet dagegen jedes Produkt nach denselben Kriterien. Prüfmerkmale, Messbereiche und Toleranzen sind eindeutig definiert. Dadurch entsteht ein reproduzierbarer Prozess, dessen Ergebnisse unabhängig von Schicht, Bedienperson oder Produktionsmenge vergleichbar bleiben.
Die automatische Prüfung ersetzt dabei nicht in jedem Fall sämtliche manuellen Kontrollen. Sie schafft jedoch eine belastbare Grundlage für eine gleichbleibende Bewertung und entlastet Mitarbeitende bei wiederkehrenden Prüfaufgaben.
Berührungslose Messung im Produktionstakt
Optische Inspektionssysteme arbeiten berührungslos. Das ist insbesondere bei empfindlichen Oberflächen, kleinen Bauteilen oder schnell laufenden Produktionsprozessen von Vorteil.
Die Prüfung kann direkt in die Montagelinie integriert werden. Sobald sich das Bauteil in der vorgesehenen Prüfposition befindet, werden ein oder mehrere Bilder aufgenommen. Die Software wertet die relevanten Merkmale aus und übermittelt das Ergebnis an die Maschinensteuerung.
Der Ablauf umfasst typischerweise:
Die gesamte Prüfung erfolgt innerhalb der verfügbaren Taktzeit, ohne den Produktionsfluss unnötig zu unterbrechen.
Stabile Bildaufnahme als Voraussetzung
Damit kleine Abweichungen zuverlässig erkannt und gemessen werden können, müssen die Bildaufnahmebedingungen entsprechend ausgelegt sein. Eine hohe Kameraauflösung allein reicht nicht aus.
Entscheidend ist das Zusammenspiel aus:
Die Beleuchtung muss relevante Kanten und Konturen klar sichtbar machen. Reflexionen, Schatten oder wechselnde Oberflächen können die Messung beeinflussen und müssen bereits bei der Systemauslegung berücksichtigt werden.
Auch die Position des Bauteils spielt eine wichtige Rolle. Schwankt die Lage zu stark, muss dies entweder mechanisch begrenzt oder softwareseitig kompensiert werden. Für sehr kleine Toleranzen sind stabile Aufnahmebedingungen besonders entscheidend.
Messwerte müssen zur Anwendung passen
Die erreichbare Messgenauigkeit hängt immer von der konkreten Anwendung ab. Einflussfaktoren sind unter anderem das Sichtfeld, die Kameraauflösung, die Optik, die Bauteilgeometrie, die Oberflächenbeschaffenheit und die Stabilität des Prozesses.
Deshalb sollte eine Geometrieprüfung nicht allein anhand theoretischer Pixelwerte ausgelegt werden. Entscheidend ist, ob die geforderte Toleranz unter realen Produktionsbedingungen stabil und reproduzierbar überprüft werden kann.
Vor der Umsetzung müssen daher zentrale Fragen geklärt werden:
Bei besonders anspruchsvollen Anwendungen kann eine Machbarkeitsuntersuchung sinnvoll sein. Dabei wird geprüft, ob die relevanten Merkmale optisch ausreichend sichtbar und mit der erforderlichen Stabilität messbar sind.
Mehrere Perspektiven für komplexe Baugruppen
Nicht alle Prüfmerkmale sind aus einer einzigen Kameraperspektive sichtbar. Bei komplexen Geometrien, verdeckten Bauteilen oder mehreren Montageebenen können zusätzliche Kameras erforderlich sein.
Je nach Aufgabe lassen sich beispielsweise:
miteinander kombinieren.
Die Ergebnisse der einzelnen Kameras werden in einer gemeinsamen Prüfentscheidung zusammengeführt. Dadurch kann eine Baugruppe umfassend bewertet werden, ohne sie manuell drehen oder mehrfach separat prüfen zu müssen.
Prüfergebnisse dokumentieren und auswerten
Ein wesentlicher Vorteil automatischer Inspektionssysteme liegt in der Möglichkeit, Prüfergebnisse zu speichern und mit weiteren Produktionsdaten zu verknüpfen.
Je nach Anwendung können unter anderem dokumentiert werden:
Diese Daten unterstützen nicht nur die Rückverfolgbarkeit. Sie können auch genutzt werden, um Trends im Produktionsprozess frühzeitig zu erkennen.
Verändert sich beispielsweise ein Spaltmaß über einen längeren Zeitraum schrittweise, kann dies auf Werkzeugverschleiß, mechanische Veränderungen oder eine nachlassende Prozessstabilität hindeuten. Die Bildverarbeitung wird damit nicht nur zum Prüfsystem, sondern auch zu einer Informationsquelle für Prozessoptimierung und vorbeugende Instandhaltung.
Integration in Maschine und Qualitätsprozess
Eine zuverlässige Inline-Prüfung erfordert mehr als eine Kamera und einen Messalgorithmus. Das System muss vollständig in die Maschine und den Produktionsablauf integriert werden.
Dazu gehören:
OCTUM betrachtet Bildverarbeitung deshalb im Zusammenspiel aus Maschine, Produkt, Prozess und Qualitätsziel. Kamera, Optik, Beleuchtung, Software und Schnittstellen werden als Gesamtsystem ausgelegt.
Besonders bei geometrischen Messaufgaben ist eine frühzeitige Einbindung in die Maschinenplanung sinnvoll. So können stabile Prüfpositionen, geeignete Sichtachsen und notwendige Einbauräume von Beginn an berücksichtigt werden.
Ein zusätzliches Sicherheitsnetz für die Montage
Die Inline-Geometrieprüfung schafft eine zusätzliche Kontrollebene unmittelbar im Produktionsprozess. Fehlerhafte Baugruppen werden erkannt, bevor weitere Komponenten montiert oder zusätzliche Wertschöpfungsschritte durchgeführt werden.
Das reduziert das Risiko, dass fehlerhafte Produkte unbemerkt in nachfolgende Prozesse gelangen. Gleichzeitig können Nacharbeit, Ausschuss und spätere Reklamationen verringert werden.
Eine geeignete Bildverarbeitungslösung unterstützt damit mehrere Ziele gleichzeitig:
Wenn wenige Hundertstel Millimeter über die Passung entscheiden, wird aus der optischen Inspektion ein wichtiger Bestandteil der Montagequalität.
Denn eine zuverlässige Prüflösung erkennt nicht nur, ob ein Bauteil vorhanden ist. Sie prüft, ob es wirklich richtig sitzt.
Seit 1996 liefern wir weltweit Systemlösungen zur Kontrolle von Produkten und Fertigungsprozessen. Unsere Bildverarbeitungslösungen zur Erkennung und Inspektion von Teilen produzieren wir für unsere Zielbranchen Pharma- und Medizintechnik, Healthcare, Automotive und vielen anderen mehr.
Für die optische Qualitätskontrolle und Materialflusssteuerung in der Serienfertigung entwickeln und realisieren wir individuelle Bildverarbeitungslösungen auf der Basis von weltweit verfügbaren und bewährten Technologien. Ein kompetentes und engagiertes Team setzt dabei Ihre Anforderungen innovativ in prozesssichere Lösungen um. Ein partnerschaftliches Verhältnis und ein fairer Umgang mit Kunden und Lieferanten sind uns dabei sehr wichtig. Der Aufbau und Ausbau langfristiger Geschäftsbeziehungen steht im Vordergrund unseres Handelns.
OCTUM ist der zuverlässige Partner von dessen Know-how auch Sie profitieren können. Je nach Kundenwunsch, liefern wir nur die Bildverarbeitungslösung oder zusammen mit unseren Partnerfirmen Komplettlösungen. Mit mehr als 6.000 produktionssicheren, installierten Systemlösungen zählt OCTUM zu den erfolgreichen Anbietern der Branche.
Wir sind:
▪ nach DIN EN ISO 9001:2015 zertifiziert
▪ ams zertifiziert
▪ Cognex Systemintegrator
▪ Halcon Systemintegrator
▪ Omron Systemintegrator
▪ Mitglied im VDMA
▪ Dualer Partner der DHBW
OCTUM GmbH
Renntalstraße 16
74360 Ilsfeld
Telefon: +49 (7062) 91494-0
Telefax: +49 (7062) 91494-34
http://www.octum.de
